


热搜:

作者:纸尿裤设备 来源:卫生巾设备厂家 发布时间:2026-09-18
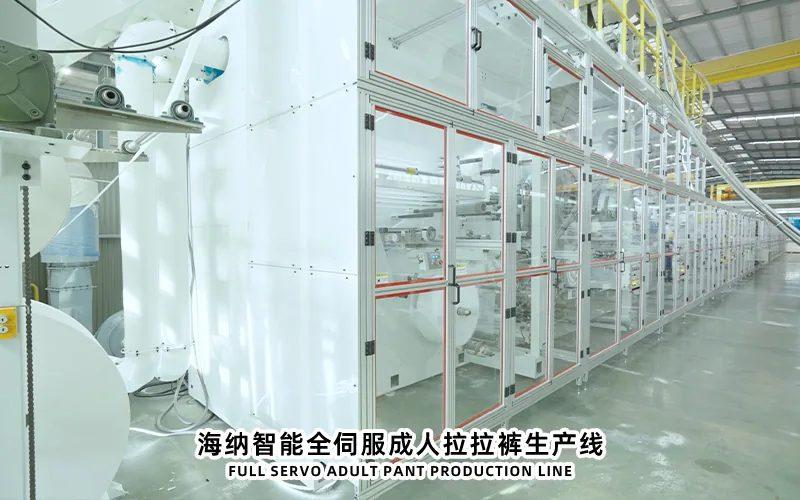
成人纸尿裤原料卷、成品包和废料体积较大,厂房布局若只按主机外形摆放,容易出现补料穿越、包装端拥堵和维护通道被占用。规划应从连续物料流出发,把人、料、成品、废料与维修路线分开核对。
根据目标速度、材料单耗、卷径和换卷频次,计算每班需要的原料卷数量与临时存放面积。备料区过小会频繁等待,过大则可能堵塞通道并增加混料风险。
每类材料设置身份、批次和先进先出位置,备卷方向与上机方向一致。需要回温或环境平衡的材料单独标识,不从仓库直接搬到放卷架立即使用。

以下表格用于统一比较口径,填写时应保留数据来源和确认日期。
| 物流对象 | 规划依据 | 避免问题 |
|---|---|---|
| 原料卷 | 班次消耗和换卷频率 | 待料与混卷 |
| 人员设备 | 操作面和车辆转弯 | 交叉与碰撞 |
| 成品 | 包装节拍和待检规则 | 拥堵与混批 |
| 废料维修 | 清运频次和拆装空间 | 污染与维护受阻 |
叉车、手推车与吊装设备的转弯半径、载荷和停靠点应在布局图中标明。补料不应穿越操作员固定工位、急停区域或成品质量检查点。
放卷端预留换卷操作、纸芯回收和接头制作空间,设置临时隔离区处理破损卷。消防疏散、配电柜和安全门前保持规定净空,不把备料位画在不可占用区域。
成人产品较厚,计数、压缩、装袋和装箱节拍可能成为主机约束。缓存容量应覆盖正常换包材短停,同时避免产品长时间挤压、混批或失去顺序。
按小时合格产出估算成品周转频率、托盘和外箱位置。质量待检、合格与隔离成品使用不同路线与标识,返工产品不得逆向穿过主物流造成混批。

针对成人纸尿裤生产线厂房如何规划备料和成品物流,清单应由采购、生产、质量和维护共同确认,并按单向物流布局法记录负责人、完成日期、验证证据与未决条件。
边料、粉尘、卷尾与不合格品的产生位置不同,应设计密闭收集、清运频次和称量点。废料车与成品车尽量不共用狭窄通道,减少污染和交叉等待。
海纳智能可提供成人纸尿裤设备外形、操作面、维护面和主要接口资料。工厂应结合建筑、消防和当地规范完成最终布局审核,并在试产后用真实走动数据修正。

不代表,还要验证补料、包装、清运、维修和安全路线。
过多会占用通道和增加混料,应按消耗、补给周期和安全库存计算。
不是,要与短停时长匹配,并防止挤压、混批和追溯断点。
设计阶段做模拟,到货前复核接口,试产后再用真实运输和等待数据修正。
厂房物流规划要把设备节拍转换为每班原料、成品和废料的真实流量。单向路线、明确缓冲和维护净空能够减少等待,也让成人纸尿裤整线的产能与安全条件同时落地。
针对成人纸尿裤生产线厂房如何规划备料和成品物流项目,海纳智能建议采购方保留样品、配置、测试和变更记录,并用单向物流布局法复核后续扩产、维护与复购依据。

 Copyright ©2021 Haina Machinery All Rights Reserved


