


热搜:

作者:纸尿裤设备 来源:卫生巾设备厂家 发布时间:2026-09-22
多尺码换码不是调用一个配方后检查首件。机械规格件、材料宽度、相位、胶路、检测阈值和包装计数必须同步切换,并用连续样品证明新尺码已经进入稳定窗口。
换码验证四阶段用于核对婴儿纸尿裤生产线如何规划多尺码换码验证,每项结果都应记录资料来源、确认人和复核日期。
| 阶段 | 必须完成 | 放行证据 |
|---|---|---|
| 准备 | 确认版本和规格件 | 换码包签收 |
| 切换 | 机械与配方双线执行 | 点检记录 |
| 验证 | 首件连续段恢复段 | 编号样品 |
| 复盘 | 统计时间与废品 | 改进清单 |
换码包应包含批准样品、产品图纸、材料清单、机械规格件图号、配方版本、穿料图和包装要求。S码与XL码即使共用主机,也可能使用不同导向、切刀位置和弹性设定。
所有专用件采用定置存放,并标明左右方向和适用尺码。现场只凭颜色或口头名称识别容易装错,图号与版本才是最终依据。

机械线核对导向、成型、切断、折叠和输送部件,软件线核对长度、相位、张力、胶路、视觉和计数参数。两条线完成后再做交叉复核。
配方调用成功不代表规格件已更换,规格件到位也不代表检测阈值正确。可在操作单上设置双人确认,避免某一步被上一班或上一产品的状态掩盖。
婴儿纸尿裤生产线如何规划多尺码换码验证执行时,项目团队应使用多尺码换码放行路线登记负责人、完成时间、证据位置和未关闭事项。

首件先确认尺寸、部件位置和外观,随后在目标速度下抽取连续样品,观察周期波动。短停、接头和换卷后的前后样品要单独编号。
如果首件合格而连续段偏移,应检查同步、温度和张力;若只在恢复段异常,则重点核对加减速、材料储料和剔除窗口。不同现象不能共用同一整改结论。
换码时间应从上一尺码最后一片合格品开始,到新尺码连续合格并完成包装确认为止。清洁、找件、调试与等待质量签字分别记录,才能看出真正瓶颈。
海纳智能可根据婴儿纸尿裤结构说明相关工位和规格件边界。采购方应在验收时选择至少两个差异明显的尺码完成往返换码,验证配方与部件都可恢复。

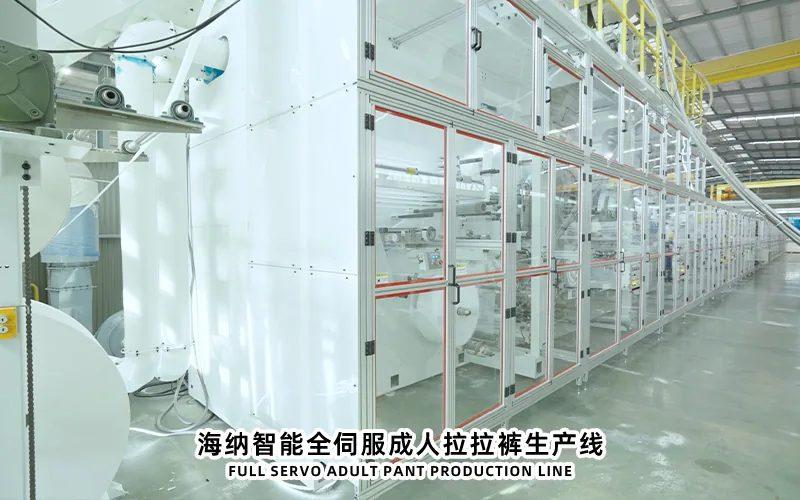

可用于首轮边界测试,但量产前仍应确认每个销售尺码的专用部件与质量标准。
需要位置检测或人工点检配合,单独的软件配方无法识别所有机械件。
应按产品风险、速度和协议确定,重点是覆盖多个机械周期与动态恢复。
应在项目口径中写清,建议记录完整停线时间并再拆分各环节。
多尺码换码验证要把版本、规格件、配方、连续样品和时间损失连接起来。每次切换都能按同一路线复现,才说明生产线具备稳定的多规格生产能力。
海纳智能建议在婴儿纸尿裤生产线如何规划多尺码换码验证项目中保存原始样品、配置版本和复验记录,并以多尺码换码放行路线作为交付与后续维护的共同依据。

 Copyright ©2021 Haina Machinery All Rights Reserved


