


热搜:


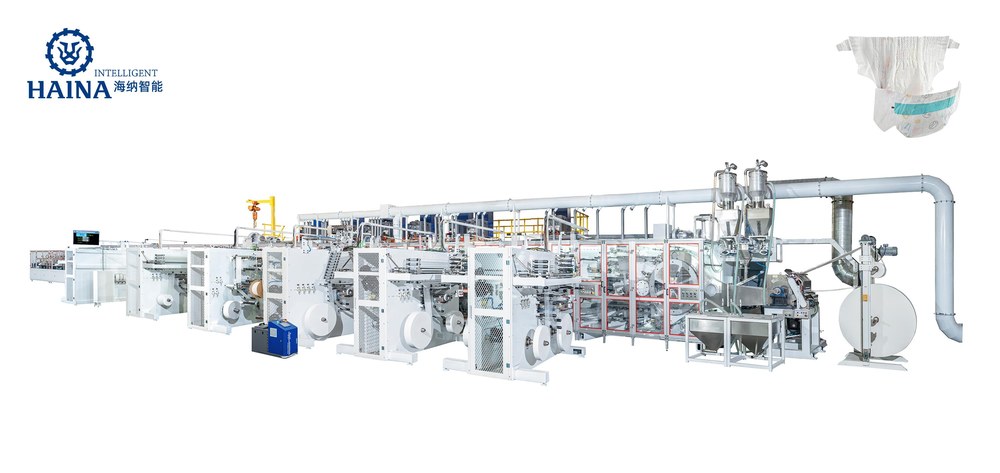
NK1000面向高速环腰婴儿纸尿裤项目,设计速度1000片每分钟,稳定工作速度900片每分钟。高速环腰结构要求芯体、腰围材料、弹性材料和切断工位共享清晰基准,接头经过各工位后的恢复过程必须纳入验收。
NK1000不能用短卷或低伸长替代料完成最终判断。环腰、弹性和贴合材料的卷径、接头及表面摩擦要按正式采购状态进入连续测试。
以速度台阶、换卷时点和报警记录为索引留样,追踪腰围相位、芯体偏移、腿围回缩和折叠。这样能识别高速稳定期与恢复期的差异。
NK1000试机从可追溯基准开始,再围绕“900片每分钟环腰产品的相位控制”进入目标节拍并观察停机后的恢复。
记录表需把900片每分钟环腰产品的相位控制涉及的材料批次、速度段、停机原因和抽样结果关联到同一批样品。
| NK1000控制项 | 原页面参数 | 900片每分钟环腰产品的相位控制判断依据 |
|---|---|---|
| 设计速度 | 1000片每分钟 | 表示设计边界,不等同于长期合格品输出 |
| 稳定工作速度 | 900片每分钟 | 验收时须绑定产品规格、材料和连续运行时长 |
| 废品率 | ≤3% | 应约定材料接头、胶机和换接料废品的统计口径 |
| 效率 | ≥85% | 需结合停机、换卷、维护和后段衔接综合计算 |
| 机器容量 | 550KW | 由电气团队按最终配置复核供配电余量 |
| 气压 | 0.6-0.8Mpa | 除压力外还应核对持续流量和管径 |
| 机器重量 | 85吨 | 用于土建基础、搬运和吊装方案复核 |
高速环腰婴儿纸尿裤项目在方案阶段应把产品结构、材料清单和后段接口放进同一张工艺图。本页按NK1000的实际工位关系展开“900片每分钟环腰产品的相位控制”,路线中的每个交接点都应对应样品或记录。
NK1000把环腰产品推进到900片每分钟稳定工作区间,工艺重点转向多工位相位跟随和高速接头后的快速恢复。
参考外形为38米乘8米乘5米,机器容量550千瓦,重量85吨。高速环腰项目应把备卷、接头制作、质量留样和包装缓冲区画入最终布局。
这是设计速度。项目资料中的稳定工作速度为900片每分钟,仍需绑定具体产品、材料和验收时长。
常见关注点是环腰相位、弹性回缩、芯体位置和接头后的短时漂移,应以现场样品和记录判断。
不建议用替代材料做最终验收。卷材伸长、摩擦和接头不同,会改变高速相位及废品表现。
针对NK1000—全伺服环腰婴儿纸尿裤生产线,海纳机械建议先用目标成品和量产材料确认“900片每分钟环腰产品的相位控制”的测试条件,再冻结设备边界、厂房接口与验收记录。
|
尺寸(长×宽×高8) |
38m*8m*5m |
|
设计速度 |
1000ppm |
|
稳定工作速度 |
900ppm |
|
废品率 |
≤3% |
|
效率 |
≥85% |
|
电源 |
380V,50HZ |
|
机器容量 |
550KW |
|
气压 |
0.6-0.8Mpa |
|
机器重量 |
85吨 |
|
编号 |
原料 |
|
1 |
亲水 NW(表层) |
|
2 |
疏水 NW(护腿) |
|
3 |
弹性腿套 |
|
4 |
日常活动 |
|
5 |
绒毛浆 |
|
6 |
树液 |
|
7 |
上部组织/NW |
|
8 |
下组织/NW |
|
9 |
PE膜 |
|
10 |
NW 用于层压 |
|
11 |
正面胶带 |
|
12 |
NW 用于 S 切割 |
|
13 |
S 切钩 |
|
14 |
S剪胶 |
|
15 |
大腰带 NW |
|
16 |
松紧带适合大腰带 |
|
17 |
建筑胶 |
|
18 |
弹力胶 |
|
19 |
湿度指示胶 |


全面了解设备细节!

 Copyright ©2021 Haina Machinery All Rights Reserved


